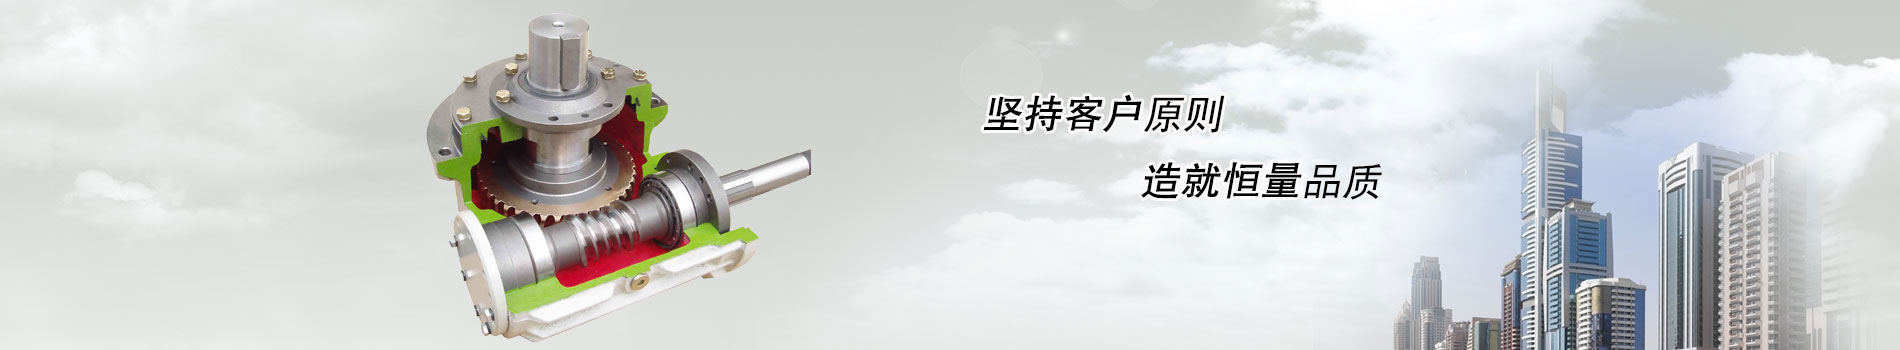
銅蝸輪是蝸輪蝸杆減速機裏的核心易損件,依靠銅材質減摩,長期滑動摩擦、過載、缺油、高溫都會加速蝸輪磨損。蝸輪一旦磨損超標,減速機就會出現間隙變大、扭矩下降、異響、打滑,嚴重時直接卡死斷齒。很多客戶等到完全失效才停機維修,極易造成停產、設備損壞。下麵教大家怎麼判斷蝸輪磨損,以及更換蝸輪的規範要點。
一、銅蝸輪磨損的判斷方法
1. 聽運行聲音
正常運轉聲音均勻、低沉;蝸輪磨損後,空載異響不明顯,帶負載時出現哢哢、咯噔撞擊聲,啟停、換向的時候異響會更突出。磨損越嚴重,撞擊噪音越大。
2. 檢查反向間隙(背隙)
斷電後,用手盤動輸出法蘭 / 輸出軸:
- 輕微磨損:有小幅曠量,負載還能正常傳遞;
- 中度磨損:空程間隙很大,輸入軸轉動一定角度,輸出軸才跟著動;
- 嚴重磨損:出現打滑,輸入軸轉,輸出軸不動,負載鎖不住,自鎖功能失效。
提示:新減速機本身有標準背隙,不要把正常間隙誤判成磨損。
3. 查看潤滑油狀態(非常直觀)
放油檢查機油:油液發黑、渾濁,油底殼沉澱大量銅粉、銅屑,基本可以判定銅蝸輪已經磨損。銅粉越多,磨損越嚴重。
注意:少量細微金屬粉末是磨合期正常現象;持續大量銅屑屬於異常磨損。
4. 觀測溫升與自鎖性能
磨損加劇後齧合變差,摩擦變大,減速機發熱明顯升高;原本帶自鎖的機型,出現下滑、自鎖失效,是蝸輪齒麵嚴重磨損的典型信號。
5. 拆機直觀檢查齒麵
拆開箱體觀察蝸輪齒麵:
- 輕微磨損:齒麵光澤變暗、有輕微磨痕;
- 中度磨損:齒麵點蝕、劃痕、局部剝落;
- 重度磨損:齒厚變薄、齒頂磨圓、齒麵大麵積剝離,甚至斷齒。
二、造成銅蝸輪快速磨損的常見誘因
- 長期超載、衝擊負載,超過額定扭矩;
- 缺油、油品不對、油變質,沒有形成有效油膜;
- 減速機持續高溫,銅材強度下降,加劇磨損;
- 蝸輪蝸杆齧合間隙過小,擠壓摩擦大;
- 安裝不同心,附加偏載,局部齒受力過大;
- 頻繁正反轉,反複衝擊齧合齒麵;
- 粉塵雜質進入箱體,油液裏麵帶磨料,形成研磨磨損。
三、銅蝸輪更換要點
重點提醒:隻換蝸輪,不排查根源,新蝸輪很快再次磨壞!
- 配件選型匹配
蝸輪必須和蝸杆配套,模數、壓力角、速比、中心距一致;NMRV 係列要對應型號,銅蝸輪材質優先錫青銅(ZCuSn10Pb1),耐磨性能更好,不要用劣質雜銅件。 - 同步檢查蝸杆狀態
拆出蝸輪之後,仔細檢查蝸杆齒麵:如果蝸杆齒麵拉傷、點蝕、變形,蝸杆建議一起更換。舊蝸杆的損傷齒會持續刮傷新蝸輪,用不久再次磨損。 - 清理箱體、徹底清汙
把箱體內舊油、銅粉、鐵屑全部清理幹淨,衝洗箱體油腔;檢查軸承有無鬆曠、磨損、卡頓,損壞軸承一並更換。 - 調整齧合側隙(最關鍵一步)
裝配蝸輪蝸杆,必須調整齧合間隙:間隙過小容易發熱快速磨齒;間隙過大,背隙大、衝擊異響。
裝配後手動盤車,轉動順暢無卡滯,換向空程符合機型標準。 - 檢查密封、透氣係統
更換蝸輪維修時,同步檢查油封、O 型圈、透氣閥,有老化堵塞一並處理,防止後期漏油、進灰,避免新蝸輪再次進雜質磨損。 - 加注專用潤滑油,磨合試運行
裝配完成後加注蝸輪蝸杆專用極壓油,油位至油標中線;先空載試運行 30 分鍾,聽聲音、看溫升;空載無異常再逐步加載,建議短時磨合,不要直接滿負荷運行。 - 複核工況,規避再次損壞
維修完成前核對負載、安全係數、工作製度:如果是選型偏小、長期過載導致的磨損,建議直接升級更大規格減速機,從根源解決問題。
四、更換後的驗收標準
- 盤車轉動靈活,無卡滯、無異常摩擦;
- 帶載運行無異響,溫升正常;
- 背隙符合該機型出廠標準,自鎖功能正常(自鎖款);
- 運行一段時間複檢油液,無大量新增銅粉。